


Ugunsizturīgā vibrācijas liešana un mehāniskā blīvēšana ir monolīto ugunsizturīgo materiālu uzstādīšanas pamatmetode, pārveidojot stingrus, zemūdens liešanas materiālus blīvos, bezporu rūpniecisko krāšņu oderēs. Monolīti materiāli, piemēram, zema cementa lejamie materiāli (LCC) un īpaši zema cementa lejamie materiāli (ULCC), darbojas kā Bingham plastmasas šķidrumi: statiskos apstākļos starpdaļiņu spēki un koloidālās saistvielas rada stingru tecēšanas spriegumu, kas pretojas plūsmai. Izmantojot aprēķināto vibrācijas enerģiju, kas parasti tiek piegādāta caur iekšējiem iegremdējamiem pokera vibratoriem, kas darbojas ar frekvenci 50 līdz 100 Hz (3000 līdz 6000 apgr./min) vai ārējiem veidnē uzstādītiem galda vibratoriem, maisījums tiek pakļauts bīdes atšķaidīšanai (tiksotropai sašķidrināšanai). Šī ātrā fluidizācija atbrīvo iesprostoti mehāniskās gaisa kabatas, pārveido submikronu daļiņas optimizētā Andreasen blīvā matricā (sasniedzot 60% līdz 80% plūsmas tabulas vērtības) un saspiež šķietamo porainību zem 12% līdz 15%. Iekšējo tukšumu kanālu likvidēšana novērš izkausēta metāla un karstu dūmgāzu infiltrāciju pāri cementa krāsns degšanas pārsegiem, tērauda ražošanas kausiem un sadedzināšanas iekārtas sienām.
Pārvaldot vibrācijas amplitūdu, iegremdēšanas atstatumu un blīvēšanas laiku, strukturālās ugunsizturīgās oderes tiek atdalītas no mezgliem, kurus skārusi šūnveida veidošanās un priekšlaicīga termiskā plaisāšana.
Tehniskās specifikācijas: oficiālie procesa kvalitātes standarti
Vibrācijas liešana prasa stingru fizisko un reoloģisko parametru ievērošanu. Liekā ūdens pievienošana, lai atvieglotu manuālu novietošanu, samazina karstuma izturību un izraisa katastrofālus tvaika sprādzienus krāsns uzsildīšanas laikā.
Zemāk ir pārbaudīti kvalitātes kontroles kritēriji, kas iegūti no mūsu rūpnīcas ražošanas standartiem un ISO sertificētiem tehniskajiem protokoliem:
Monolītās vibrācijas un reoloģiskās kontroles standarti
Optimāla ūdens pievienošana:4,5% līdz 6,5% zema cementa lejamiem materiāliem; No 6,0% līdz 8,0% parastajiem liešanas materiāliem (stingri mēra pēc svara, izmantojot kalibrētus digitālos ūdens skaitītājus).
Vibrācijas plūsmas indekss (plūsmas tabulas tests):60% līdz 80% izplešanās pēc 15 sekundēm standarta vibrācijas.
Piespiedu darbības sajaukšanas ilgums:1,0 līdz 1,5 minūtes sausa homogenizācija; kam seko 3,0 līdz 4,0 minūtes mitrā maisīšana augstas bīdes planetārajā vai pannas maisītājā.
Sākotnējās iestatīšanas laiks (Vicat adata):Vairāk par vai vienāds ar 2,0 stundām (nodrošinot pietiekamu novietošanas logu bez priekšlaicīgas stingrības).
Galīgais iestatīšanas laiks:Mazāks vai vienāds ar 8,0 stundām.
Demontāžas spiedes izturība (CCS 24h apkārtējā vidē):Lielāks vai vienāds ar 25,0 līdz 35,0 MPa.
Apkures spiedes izturība (CCS @ 1400 grādi × 3h):Lielāks vai vienāds ar 70,0 līdz 110,0 MPa (atkarībā no alumīnija oksīda un korunda pildvielas matricas).
Mērķa šķietamā porainība:Mazāks par vai vienāds ar 14,0% (samazinājums no 22,0% nesablīvētos vai vāji vibrētos maisījumos).
Liejot sarežģītas oderes ģeometrijas ap karstumizturīgiem enkura klipiem, inženieri saskaņo vibrācijas procedūras ar specializētiemnerūsējošā tērauda enkursizkārtojumi un rūpnīcā konservētisaliekamais bloksmontāžas.
Tiksotropijas fizika: daļiņu pārkārtošanās un tukšumu likvidēšana
Lai sasniegtu maksimālu mehānisko blīvumu, ugunsizturīgo inženieri izmanto Andreasen daļiņu iepakošanas teoriju, kurā graudu izmēri svārstās no 8 mm rupja boksīta līdz 0,1 mikrona kūpinātam silīcija dioksīdam. Statiskā miera stāvoklī šis plašais daļiņu spektrs dabiski nenosēžas virsmas spraiguma dēļ:
Elektrostatiskās flokulācijas sadalījums:Īpaši smalks aktīvais alumīnija oksīds un silīcija dioksīda dūmi mēdz aglomerēties irdenos flokos, kas aiztur sajaukšanas ūdeni. Augstas frekvences vibrācija rada kinētiskus bīdes viļņus, kas sarauj šīs elektrostatiskās saites, atbrīvojot imobilizētu ūdeni apkārtējā matricā, lai tas darbotos kā smērviela.
Dinamiskā burbuļa peldspēja:Mehāniskās pannas maisīšanas laikā notverto gaisa burbuļu diametrs ir no 0,1 līdz 5,0 mm. Vibrācija nodrošina vertikālu paātrinājumu (parasti no 2 līdz 5 g), īslaicīgi šķidrinot ugunsizturīgo ķermeni. Saskaņā ar Stoksa likumu efektīvās suspensijas viskozitātes samazināšana paātrina burbuļu celšanās ātrumu, virzot iesprostoto gaisu uz atvērto augšējo virsmu.
Blīvēšana līdz maksimālajam tilpuma blīvumam:Kad iesprostotais gaiss izplūst, smalkās matricas daļiņas ieslīd starpposma tukšumos starp vidējiem un rupjiem agregātiem, palielinot slapja tilpuma blīvumu no 2,15 g/cm³ līdz vairāk nekā 2,65 g/cm³ standarta boksīta maisījumos un līdz 2,95 g/cm³ tabulu korunda maisījumos.
Aprīkojuma izvēle: iekšējie pokera vibratori salīdzinājumā ar ārējiem veidņu vibratoriem
Piemērota vibrācijas padeves mehānisma izvēle ir atkarīga no sienas biezuma, veidņu stingrības un telpiskās pieejamības:
1. Iekšējie iegremdējamie pokera vibratori (adatu vibratori)
Mehānisms:Augstas frekvences ekscentriskas rotējošas galviņas, ko darbina elastīgas vārpstas vai augsta cikla elektromotori (parasti galviņas diametrs no 50 mm līdz 75 mm).
Vislabāk piemērots:In-situ krāsns sienas, grīdas plātnes, kausu dibeni un smaga lauka liešana, kur atvērta piekļuve nodrošina tiešu instrumentu iegremdēšanu.
Darbības protokols:Pokers jāievieto vertikāli un ātri, iekļūstot apakšējā slāņa augšdaļā par 50 līdz 100 mm, lai metinātu aukstos savienojumus. Tam jāpaliek nekustīgam 10 līdz 20 sekundes, līdz virsma mirdz, pēc tam lēnām izvelciet (2 līdz 3 cm sekundē), lai caurums varētu dabiski aizvērties.
Stingrs aizliegums:Nekad neļaujiet vibrējošajai galvai saskarties ar uzstādītajiem metāla enkuriem, keramikas tapām vai veidņu sienām. Tiešs kontakts ar enkuru izraisa enkura atdalīšanu un atstāj vaļīgu tukšumu ap tērauda kātu.
2. Ārējie veidņu un galda vibratori
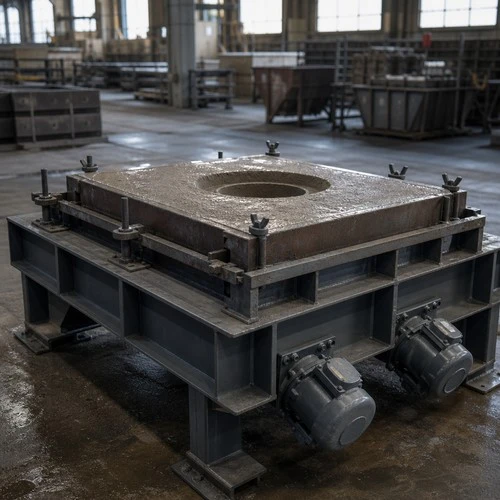
Mehānisms:Liela griezes momenta pneimatiskie vai rotējošie elektriskie vibratori, kas pieskrūvēti tieši uz stingrām ārējām tērauda veidnēm vai integrēti saliekamās ražošanas galdos.
Vislabāk piemērots:Rūpnīcas saliekamo bloku izgatavošana (degļu bloki, aku bloki, jumta deltas), plānas oderējuma daļas un augsta blīvuma bīdāmās vārtu plāksnes.
Darbības protokols:Veidņiem jābūt konstruētiem ar smagiem strukturāliem stiprinājumiem, lai vienmērīgi sadalītu vibrācijas enerģiju pa visu liešanas virsmu, novēršot lokalizētas slāpēšanas zonas.
Lai racionalizētu sarežģītu rūpnīcu kapitālremontu, daudzi rūpnieciskie operatori pāriet no ielietās vibrācijas uz rūpnīcā kontrolētu.monolīts ugunsizturīgs kaķisun augsta blīvumazema cementa liešanasaliekamās sistēmas.
Pārmērīga vibrācija pret nepietiekamu vibrāciju: atteices analīze
Lai sasniegtu monolītu ugunsizturīgu struktūru, ir nepieciešams līdzsvarot vibrācijas enerģiju. Gan pārmērīga, gan nepietiekama blīvēšana rada nopietnus struktūras trūkumus:
| Blīvēšanas defekts | Saknes mehānisms | Sekas augstas temperatūras apkalpošanā |
|---|---|---|
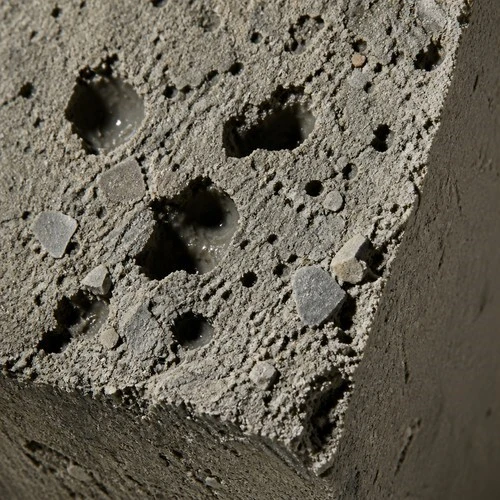
| Zema vibrācija | Instruments izņemts pārāk ātri vai zemu frekvenci (< 3000 rpm) | Ieslēgtie gaisa tukšumi veido šūnveida dobumus; augsta atvērtā porainība ļauj izkausētiem izdedžiem iekļūt. |
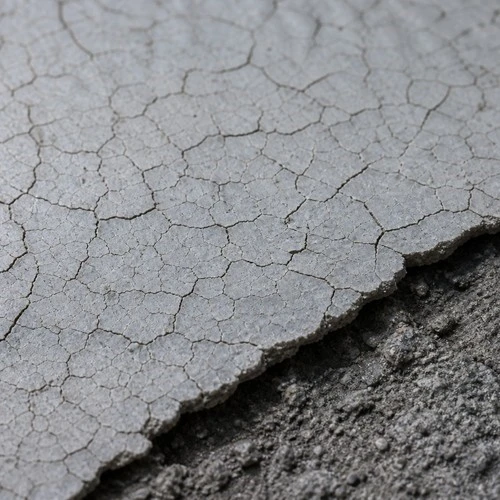
| Pārmērīga vibrācija | Excessive vibration time (>30 sekundes vienā vietā) | Smagie rupjie pildvielas nosēžas apakšā; smalka cementa virca izplūst uz virsmas, radot nopietnas saraušanās plaisas. |
| Aukstā locītavu veidošanās | Aizkavēšanās starp secīgiem liešanas slāņiem pārsniedz 30 min | Nepārtraukta saskarne bez vibrāciju sajaukšanās; termiskā cikla laikā atveras dziļās plaisās. |
| Enkura iztukšošana | Pokera vibrators, kas pieskaras metāla enkura astēm | Vibrācijas kavitācija ap tērauda enkuru atstāj dobu uzmavu, kas apdraud oderes noturību. |
Rūpnīcas saliekamie bloki: lauka vibrācijas mainīgo lielumu novēršana
Sakarā ar saspringto rūpnīcu apturēšanas grafiku un neparedzamām darba iemaņām uz vietas, rūpniecības inženieru komandas arvien vairāk pievēršas rūpnīcā saliekamiem ugunsizturīgiem blokiem:
Automatizētas augstas frekvences vibrācijas tabulas:Topower ražo saliekamās formas uz 3D datorvadāmiem vibrācijas galdiem. Nepārtraukti daudzvirzienu vibrācijas cikli garantē nulles šūnveida šūnām un nemainīgu blīvumu visā sarežģītajā mēles un rievas ģeometrijā.
Precīza ūdens mērīšana un temperatūras kontrole:Neapstrādāti sausie maisījumi un ūdens tiek sajaukti maisīšanas telpās ar kontrolētu temperatūru (18 grādi līdz 22 grādi), nodrošinot paredzamu cementa hidratācijas kinētiku.
Kontrolēta pirmsapdedzināšana un mitruma noņemšana:Saliekamie bloki tiek pakļauti pilnīgai 24 stundu hidratācijas sacietēšanai, kam seko 48 stundu datora kontrolēta cepšana krāsnī līdz 350 līdz 550 grādiem. Tas novērš ķīmiski sajauktu ūdeni un novērš sprādzienbīstamu izšļakstīšanos iekārtas palaišanas laikā.
Sacietēšanas, demontāžas un termiskās dehidratācijas protokoli
Kad vibrācijas blīvēšana ir pabeigta, ķīmiskā hidratācijas reakcija ir jāaizsargā:
Sacietēšana apkārtējā vidē (24 stundas):Atklātā lējuma virsma jāpārklāj ar polietilēna loksni vai jāapsmidzina ar membrānas cietināšanas maisījumu, lai novērstu ūdens iztvaikošanu. Apkārtējās vides temperatūra jāuztur no 15 grādiem līdz 25 grādiem.
Veidņu noņemšana:Veidlapām jāpaliek netraucētām vismaz 24 stundas, līdz ugunsizturīgā viela attīsta pietiekamu zaļo stiprību (CCS ir lielāka par vai vienāda ar 25 MPa).
Kontrolētais apkures grafiks:Pēc 48 stundu dabiskās žāvēšanas krāsns uzsildīšanai jāievēro stingrs žāvēšanas grafiks: 15 grādu stundā paaugstināšana līdz 150 grādiem, noturēšana 1 stundu uz 25 mm sieniņu biezuma, lai izvadītu ūdeni bez porām, pēc tam karsēšana 15 grādos stundā līdz 350 grādiem, lai droši dehidrētu alumināta hidrātus.
Bieži uzdotie jautājumi (FAQ)
Kā izvietošanas komanda var noteikt, kad ugunsizturīgā vibrācija ir pabeigta?
Vibrācija ir pabeigta, kad sakrīt trīs vizuālie signāli: metamā virsma izlīdzinās, nepārtraukts plāns mitras matricas spīdums pārklāj augšpusi un lieli gaisa burbuļi pārstāj izplūst ap pokera galvu. Tas parasti aizņem 10 līdz 20 sekundes vienā ievietošanas punktā.
Kāda ir darbības atšķirība starp vibrācijas lējumiem un pašplūstošiem lējumiem?
Vibrācijas lējumi paļaujas uz ārēju kinētisko enerģiju, lai izjauktu iekšējo tecēšanas spriegumu (Bingemas šķidruma uzvedību), tādēļ ir nepieciešams neliels ūdens daudzums (4,5% līdz 6,5%). Pašplūstošajos lējumos ir augstas koncentrācijas uzlaboti polikarboksilāta superplastifikatori, kas ļauj maisījumam plūst un atgaisot zem sava svara bez vibrācijas, padarot tos ideāli piemērotus plāniem, stipri pastiprinātiem šķērsgriezumiem.
Kāpēc ir svarīgi nekad nepieskarties enkuriem ar iekšējo vibratoru?
Vibrācija tieši pret tērauda enkura spailēm rada lokālu kavitāciju un atgrūž šķidro vircu no tērauda virsmas. Kad ugunsizturīgais materiāls sacietē, enkuru ieskauj doba gaisa kabata, samazinot turēšanas berzi un pakļaujot tēraudu paātrinātai karstai oksidācijai.
Pieprasiet inženiertehniskos saliekamos blokus un monolītos tehnisko atbalstu
Topower Refractory piegādā sertificētus lējumus ar augstu alumīnija oksīda saturu, maisījumus ar zemu cementa saturu un precīzi sacietētus saliekamos blokus starptautiskajiem metalurģijas un naftas ķīmijas lietojumiem.
Tiešā rūpnīcas inženierijas pieprasījums: inquiry@topower.tech
Atbildes saistības:Pilnīgas apraides vadlīnijas, enkura atstarpju izkārtojuma ieteikumi un komerciālie piedāvājumi tiek piegādāti 4 darba stundu laikā.


