


EAF darbojas ar augstāku siltuma intensitāti nekā gandrīz jebkura cita rūpnieciskā krāsns. Elektriskā loka elektroda galā rada temperatūru virs 3000 grādiem. Tērauda vannas vidējā temperatūra ir 1600–1650 grādi. Izkausēta metāla, šķidro izdedžu, termiskā cikla, loka starojuma un lādiņa materiāla fiziskās ietekmes kombinācija padara EAF ugunsizturīgo izvēli par vienu no vissarežģītākajām tērauda ražošanas problēmām.
Kļūda, ko pieļauj lielākā daļa pircēju: EAF tiek uzskatīta par vienu zonu un visā garumā tiek norādīts viens materiāls. Tādā veidā jūs iegūstat oderi, kas vispirms sabojājas sārņu zonā 8 nedēļu laikā, kamēr apakšdaļa joprojām ir lieliski izmantojama.
Šajā rokasgrāmatā ir kartēta katra EAF zona, izskaidrots atteices mehānisms šajā zonā un sniegta materiāla specifikācija, kas to novērš. Lai iegūtu visaptverošu pārskatu par galveno ugunsizturīgo materiālu saimi, ko izmanto primārajā tērauda ražošanā, skatiet mūsu rokasgrāmatu par magnēzija ugunsizturīgiem materiāliem.
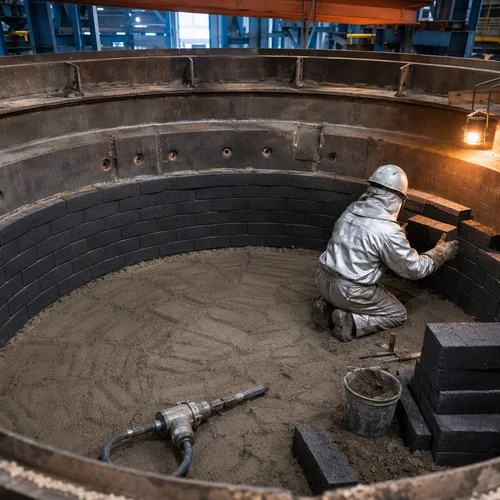
EAF ugunsizturīgie izaicinājumi — kāpēc EAF vide ir unikāla
EAF, kas darbojas ar 150 MW siltuma ievadi, rada apstākļus, kas dažu dienu laikā iznīcinātu lielāko daļu rūpniecisko krāšņu oderējumu:
Termiskā intensitāte:Loka temperatūra 3000 grādi + ar tiešu starojumu uz jumtu un augšējo sānu sienu. Temperatūras gradienti no elektrodu zonas līdz tērauda vannai: 1000 grādi 500 mm robežās no oderes biezuma.
Ķīmiskais uzbrukums:Bāziskums 3–4 (CaO/SiO₂ attiecība). FeO saturs EAF izdedžos sasniedz 15–25%, ievērojami augstāks nekā BOF izdedžos. FeO ir īpaši agresīvs pret MgO-C ķieģeļiem – tas oksidē oglekļa fāzi, radot porainību, kas paātrina sārņu iekļūšanu.
Termiskā riteņbraukšana:Katrs siltums ir pilns cikls no aukstās palaišanas līdz 1700 grādiem un atpakaļ. Kausēšanas cehā, kas strādā 30 uzsildīšanas dienā, oderējums piedzīvo 30 pilnus termiskos ciklus dienā. Termiskais trieciens ir galvenais jumta ķieģeļu un augšējo sānu sienu sekciju bojājuma režīms.
Mehāniskā ietekme:Lūžņu lādēšana ar lieliem tērauda gabaliem rada tiešu fizisku ietekmi uz sānu sienu. Tāpēc trieciena zona (kur krīt lūžņi) saņem biezāko, visaugstāko CCS oderi.
EAF Dienvidaustrumāzijā ik pēc 3 mēnešiem nomainīja sānu sienu apšuvumu (apmēram 250 sildīšanas reizes). Pēc tam, kad mēs pārveidojām to zonas specifikācijas — īpaši pārslēdzot no 10% C uz 15 % C MgO-C izdedžu zonā un pievienojot šaušanas apkopes programmu, viņi pagarināja kampaņas darbības laiku līdz 550+ apkurei pirms pilnīgas pārklāšanas.
EAF zonas karte — atteices režīmi pēc pozīcijas
| Zona | Temperatūra | Primārās kļūmes režīms | Ieteicamais materiāls |
|---|---|---|---|
| Apakšā (zem tērauda vannas) | 1600-1700 grādi | Erozija no kausēta tērauda + termiskais nogurums | Blīvēts MgO + MgO-C drošības uzliku |
| Sārņu līnija | 1600-1750 grādi | FeO izdedžu uzbrukums + oglekļa oksidēšana | MgO-C ķieģelis, 14–18% C, FM-97 graudi |
| Apakšējā sānu siena | 1500-1650 grādi | Sārņu uzbrukums + lūžņu trieciens | MgO-C ķieģelis, 12–15% C |
| Augšējā sānu siena | 1400-1600 grādi | Loka starojums + termiskais cikls | Augsta alumīnija oksīda ķieģelis vai alumīnija hroms |
| Jumts | 1400-1600 grādi | Loka starojums + gāzes uzbrukums + termiskais šoks | Augsta alumīnija oksīda (90%) vai ūdens dzesēšanas paneļi |
| Pieskares cauruma laukums | 1600-1700 grādi | Izkausēta tērauda erozija + termiskais šoks | Alumīnija-MgO liejamie vai speciālie ķieģeļi |
Bottom and Hearth: Rammed MgO pret Castable
EAF apakšdaļa parasti ir veidota divos slāņos:
Drošības/rezerves uzliku:MgO-C ķieģelis (8–10% C) vai blīvi apdedzināts MgO ķieģelis. Šis slānis paliek vietā vairākās kampaņās — tas netiek aizstāts katru reizi. Biezums: 200-300 mm.
Darba slānis:Saķepināta MgO blietēta masa vai uz MgO bāzes veidots lējums, uzklāts virs drošības oderes. Saspiestā masa tiek aizstāta vai papildināta biežāk.
Kāpēc taranēta masa pavardam?Apakšējā virsma nav plakana - tai ir neregulārs izliekums no iepriekšējiem karstumiem un erozijas modeļiem. Blīvēta masa atbilst virsmai un aizpilda nelīdzenumus. Ķieģeļu loki nepielāgojas šai ģeometrijai.
MgO saturs pavarda blietētai masai:Vismaz 90% MgO, graudu lieluma sadalījums, lai sasniegtu maksimālo iepakojuma blīvumu. Rupja/vidēja/smalka attiecība: 40/30/30% pēc svara.
Pielietojums:Uzklājiet 50–80 mm pacēlājos, katru pacēlāju sablīvējiet manuāli vai ar pneimatisko blietētāju. Mērķa blīvums ir lielāks par vai vienāds ar 2,95 g/cm³ pēc tam, kad tiek saspiests. Kritiski: pirmajam karsējumam pēc pavarda remonta ir jāievēro kontrolēts uzsildīšanas grafiks, lai saķepināta masa vietā.
Brīdinājums par materiālu saderību:Liejams ar augstu alumīnija oksīda slāni var kalpot kā pastāvīgs rezerves/drošības slānis, bet nekad kā darba oderējums tiešā saskarē ar tēraudu. 1650 grādu temperatūrā augsts alumīnija oksīda daudzums vannā izdala SiO₂, izraisot silīcija uzsūkšanos un pasliktinot pamata izdedžu savietojamību. Saķepināta MgO blietēta masa joprojām ir neapšaubāma tīra tērauda ražošanai.
Izdedžu zona (apakšējā sānu siena): kāpēc MgO-C pakāpei ir nozīme
Izdedžu zona — aptuveni 400–600 mm josla, kurā izdedžu slānis saskaras ar sānu sienu — ir visātrāk nodilušā zona jebkurā EAF. Augsta FeO izdedžu, loka turbulences un termiskā cikla kombinācija rada perfektu erozijas vidi, kurā ir augstākās kvalitātesmagnēzija oglekļa ķieģeliskalpo kā primārā aizsardzība.
Oglekļa satura izvēle:
14–18% C: Maksimālais oglekļa saturs, maksimālā siltumvadītspēja, maksimāla sasalušo izdedžu slāņa aizsardzība. Izmanto vidēm ar augstu FeO izdedžu saturu (uz lūžņiem balstītas EAF ar 15–20% FeO izdedžos). Saldētais izdedžu slānis pie ķieģeļu virsmas efektīvi bruņu pārklāj oderi starp krāniem.
12–14% C: DRI (tiešās reducētās dzelzs) lādiņiem, kur FeO ir zemāks, un oglekļa uztveršana īpaši zema oglekļa satura tērauda kategorijās ir jāsamazina.
10–12% C: nerūsējošā tērauda EAF, kur oglekļa piesārņojums ir kritisks.
Izejvielu kvalitāte:FM-97 graudi ir izdedžu zonas ķieģeļu specifikācija. Izmantojot DBM-95, lai samazinātu izmaksas izdedžu zonā, ir nepareiza ekonomija — mazāks DBM tilpuma blīvums un mazāks kristāla izmērs ļauj ātrāk iekļūt FeO.
Antioksidantu pievienošana:Visi mūsu izdedžu zonas MgO-C ķieģeļi satur Al vai Al-Mg sakausējuma antioksidantus (2–4% pievienošana), lai palēninātu oglekļa oksidēšanos. Tā ir standarta prakse – jebkurš MgO-C ķieģelis bez antioksidanta nav piemērots EAF izdedžu līnijas apkalpošanai.
Augšējā sānu siena: augstas alumīnija oksīda un alumīnija oksīda un hroma opcijas
Augšējā sānu siena darbojas virs izdedžu līnijas. Temperatūra ir zemāka (1400–1550 grādi), bet vide ir atšķirīga: karstās gāzes cirkulācija, loka starojums un putekļu/dūmu kondensācija, nevis tiešs izdedžu kontakts.
Augsta alumīnija oksīda ķieģelis (85–90% Al₂O₃):Standarta izvēle augšējai sānu sienai. Piemērots vidējas intensitātes EAF darbībai. CCS lielāks vai vienāds ar 80 MPa, RUL T₀.₅ Lielāks vai vienāds ar 1550 grādiem . Rentabls (pārskatiet mūsu tehnisko sadalījumuaugstas alumīnija oksīda ķieģeļu īpašības).
Alumīnija-hroma ķieģelis (70–80% Al₂O3, 8–15% Cr₂O₃):Premium izvēle augstas intensitātes EAF ar agresīvu procesa ķīmiju. Cr₂O₃ pievienošana ievērojami uzlabo izturību pret dzelzs oksīda dūmu kondensāciju un sārmu tvaiku uzbrukumu. Kampaņas kalpošanas laiks parasti ir par 30–50% ilgāks nekā standarta augstas alumīnija oksīda oksīda oksīda augšējās sānu pozīcijās.
Vides piezīme par Cr₂O₃:Izlietotais ķieģelis no alumīnija oksīda-hroma oderēm pēc apkopes satur sešvērtīgo hromu (Cr⁶) – ir nepieciešams īpašs utilizācijas veids saskaņā ar vietējiem noteikumiem. Pirms precizēšanas apstipriniet vietējās atkritumu apglabāšanas prasības.
Biezums:Augšējā sānu siena parasti 150–200 mm. Lielas slodzes operācijām, 230 mm ar karstas sejas izsmidzināšanas apkopi.
Jumts: materiālu izvēle loka starojuma un gāzes uzbrukumam
EAF jumti visvairāk apdraud loka starojumu. Divas galvenās dizaina pieejas:
Delta jumts (ķieģeļu konstrukcija):Izmanto augstas alumīnija oksīda ķieģeļus (90%+ Al₂O₃) vai magnēzija-hroma ķieģeļus, kas sakārtoti piekārtā arkā. Maksimālā darba temperatūra: 1650 grādi. Nepieciešama periodiska pārbaude un karsto punktu nomaiņa (tieši zem elektrodu pozīcijām).
Ūdens dzesēšanas paneļu jumts (daļējs vai pilns):Mūsdienu lieljaudas EAF konstrukcijās bieži tiek izmantoti ar ūdeni dzesējami vara vai tērauda paneļi lielākajā daļā jumta laukuma, un tikai elektroda delta paliek kā ugunsizturīgs ķieģelis. Tas ievērojami pagarina jumta kampaņas kalpošanas laiku, bet palielina ūdens dzesēšanas enerģijas patēriņu.
Ķieģeļu jumtiem norādiet:
Augsta alumīnija oksīda ķieģelis, 92–95% Al₂O3, minimālais CCS 120 MPa
Šķietamā porainība < 15% (blīvs ķieģelis iztur dūmu iekļūšanu)
Pareiza ķieģeļu ģeometrija arkas projektēšanai - konsultējieties ar mums par jumta diametru un delta izmēriem
Šaušana un lāpīšana — kampaņas darbības laika pagarināšana
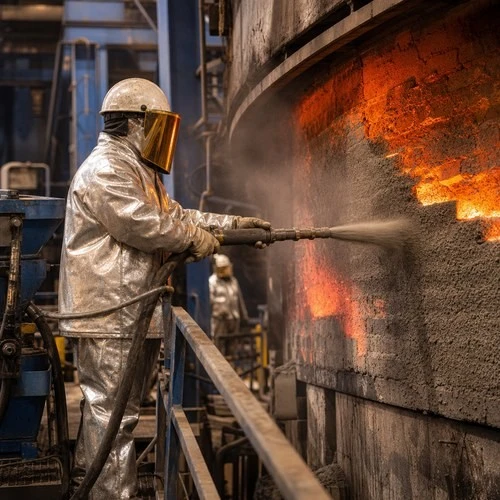
Labi vadīta apšaudes uzturēšanas programma ir atšķirība starp 300 un 600 sildīšanas kampaņām.
Ieroču materiāls:Uz MgO bāzesblīvs šaušanas castable, 85–90% MgO, daļiņu izmērs optimizēts pneimatiskam lietojumam.
Kad šaut:Pēc katras vai ik pēc 2–3 reizēm pārbaudiet izdedžu zonu un trieciena zonu. Ieroci jebkurā vietā, kur nodilums pārsniedz 20 mm no atsauces profila. Mērķis: kampaņas laikā turiet oderi 30–50 mm robežās no sākotnējā profila.
Uzklāšanas metode:
Slapjā šaušana (vēlams): iepriekš sajaukta ar ūdeni, uzklāta 5–8 m pistoles attālumā
Sausā šaušana: pulveris + ūdens pie sprauslas; nepieciešama precīza ūdens kontrole adhēzijai
Adhēzijas atslēga:Apšaudes laikā krāsns korpusam jābūt 600–900 grādu leņķī. Zem 600 grādiem ieroču materiāls nesaķep un nokrīt. Virs 1000 grādiem tas pārāk ātri izžūst, pirms iekļūst esošajās plaisās.
Mūsu blīvais šaujamieroču lējums: MgO lielāks vai vienāds ar 88%, Fe₂O₃ < 1,2%, CCS pēc 1400 grādu šaušanas Lielāks vai vienāds ar 45 MPa. Savietojams gan ar mūsu MgO-C ķieģeļu, gan konkurentu zīmoliem — šaušanas savietojamība ir atkarīga no ķīmijas, nevis zīmola.
Kampaņas dzīves etaloni un optimizācija
Tipiska EAF kampaņa atbilst dizainam:
| EAF tips | Apakšējā dzīve | Sānu sienas kalpošanas laiks (bez šaušanas) | Ar šaušanas programmu |
|---|---|---|---|
| AC EAF, parastie lūžņi | 300-500 sildīšanas | 250-350 uzkarsē | 500–700 sildīšanas |
| DC EAF | 400–600 sildīšanas | 300-400 sildīšanas | 600–800 sildīšanas |
| DRI barots EAF | 200–350 sildīšanas | 200-300 sildīšanas | 400–600 sildīšanas |
Trīs mainīgie, kas visvairāk ietekmē kampaņas darbību:
MgO-C oglekļa saturs (augstāks C izdedžos ar augstu FeO saturu=ilgāks kalpošanas laiks)
FM un DBM graudu kvalitāte (FM-97 pastāvīgi pārspēj izdedžu zonā)
Ieroču programmas konsekvence (lāpīšana 24 stundu laikā pēc nodiluma noteikšanas > 20 mm)
Komponentu nomaiņas intervāli kampaņās:
Sānu sienas:250–400 siltuma bez apkopes; 500–800 sildīšanas ar ikdienas karsto ieroču apkopi.
Pavārda dibens:Parasti iztur 2–3 pilnīgas sānu sienas kampaņas (1200–2000 uzsildīšanas), pirms nepieciešama pilnīga izjaukšana un atkārtota blietēšana.
Piedurkņu uzmavu ķieģeļi:Plānotas maiņas ik pēc 50–100 karsējumiem, lai novērstu krāna straumes uzliesmojumu un tērauda noplūdi.
Maiņstrāvas un līdzstrāvas krāsns apsvērumi:Līdzstrāvas EAF dibena konstrukcijas ietver vadošus MgO vai grafīta-MgO tapas ķieģeļus ap apakšējo atgriešanas elektrodu, kas prasa specializētu termiskās izplešanās uzraudzību palaišanas laikā.
Tehniskās konsultācijas un projektu piedāvājums
MgO-C ķieģelis EAF izdedžu zonai - 14% C un 12% C kategorijas noliktavā.
Norādiet savu krāsns veidu (AC/DC), krāna svaru, tērauda marku un pašreizējo kampaņas darbības laiku. Mūsu inženieru komanda precizēs zonai atbilstošu ugunsizturīgo paketi un sniegs pilnīgu tehnisko piedāvājumu.
E-pasts:inquiry@topower.tech- mēs atbildam 4 darba stundu laikā.
TDS, COA un sērijveida testu ziņojumi no jaunākajām ražošanas partijām ir pieejami pēc pieprasījuma.


